
 ログイン


鉄筋用ドリルビットについて最もよく言われるアドバイスは、店頭にある最も硬くて高価なものを選ぶことですが、それは私が最後に心配する判断です。
鉄筋貫通穴を完了できるかどうかを決めるのは2つの要素です。1つ目は、ビットの先端が鋼に触れた瞬間に、工具が適切なモードになっているかどうか。2つ目は、その鉄筋を切断しても安全だと誰かが確認したかどうかです。どちらか一方でも間違えれば、カタログで最高の超硬合金であっても、ビットも穴もアンカー計画も救えません。
目次
- 標準ビットが鉄筋で停止する理由
- 作業に最適なビット
- 穴径、シャンク、ドリルセットの適合
- 鋼に当たったら切断、停止、または位置変更
- ビットが鋼に当たったときのモード切り替え方法
- 熱、詰まり、粉塵の問題と対策
- 穿孔前チェックリストと最終判断
標準ビットが鉄筋で停止する理由
穴あけは順調に進んでいます。石材用ビットが一定の研削と粉塵のペースでスラブを削り、粉塵も排出されています。ところが、突然止まります。ドリルはチャタリングを起こし、ビットからは煙が上がり、先端は丸く焼け変色します。その停止の原因は鉄筋であり、標準ビットならいくら押し込んでも貫通できません。
石材用ビットは研磨性の高い材料を削り取るために作られています。その刃先はコンクリートを削り、コンクリートもまた刃先を削ります。その結果、刃先はゆっくりと、かつ予測可能な形で摩耗していきます。鋼の場合は逆です。鋼は硬く、刃先を摩耗させることもなく、荷重がかかると加工硬化し、コンクリート用ビットの先端を研ぎ直す代わりに平らに磨き上げてしまいます。研磨に強い刃先で砂や粒状物を削る作業は、鋼の釘にヤスリをこするようなものです。ヤスリは毎回負け、強く押し込めばこするほど早くダメになります。
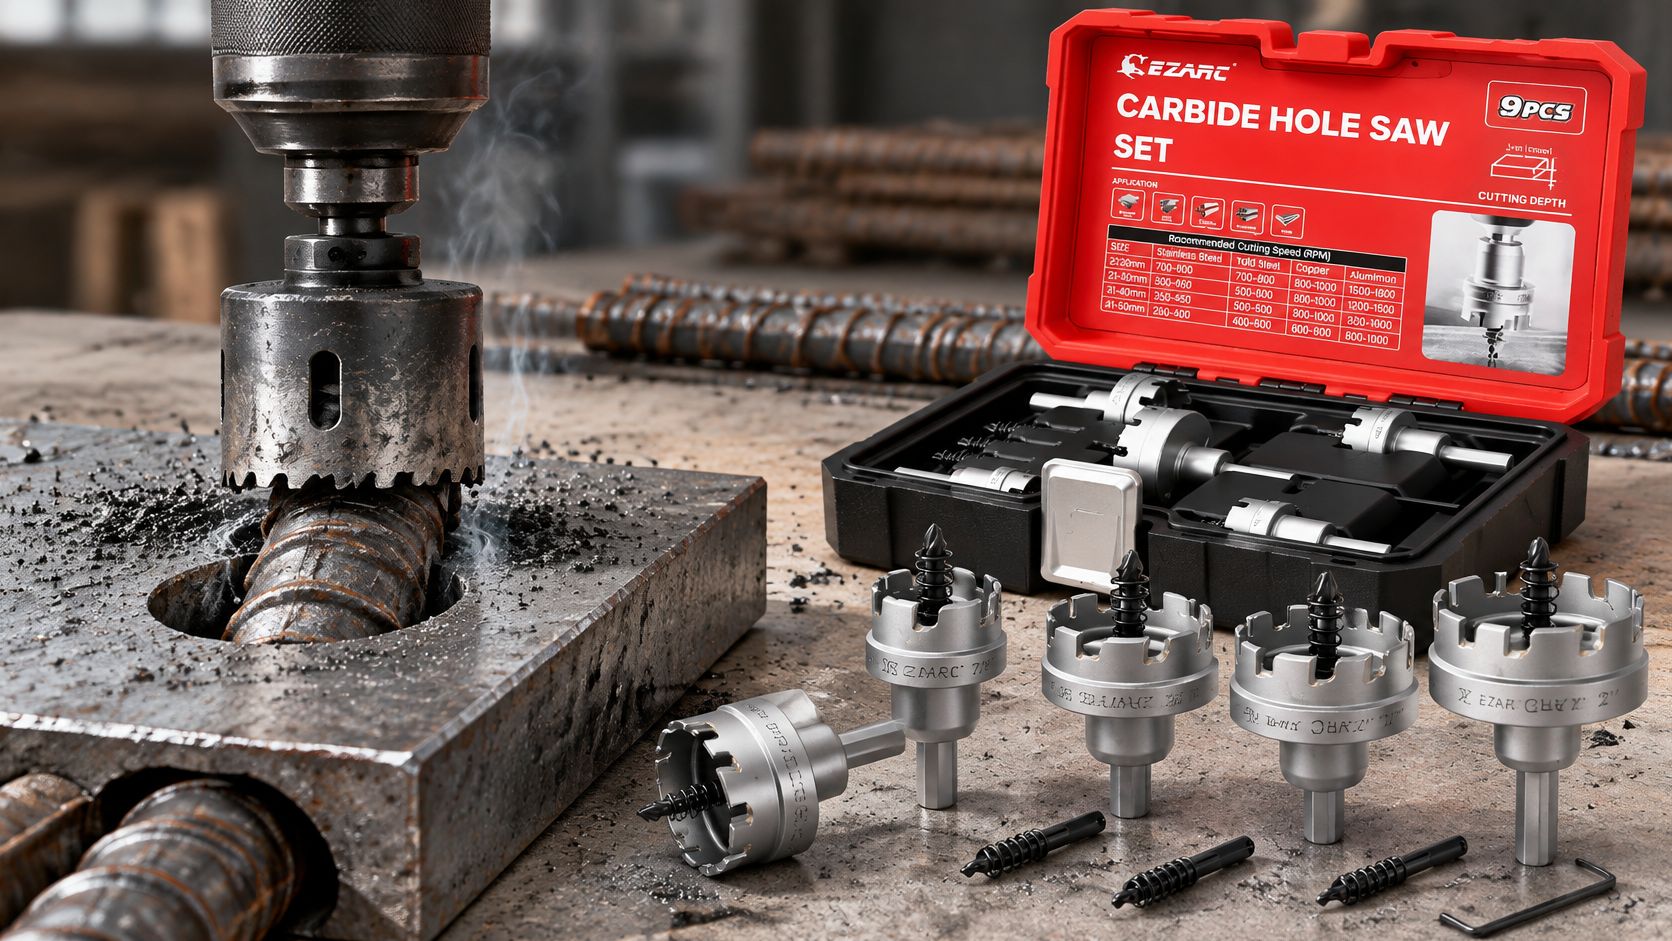
鉄筋は、コンクリート自体では耐えられない引張荷重を支えるためにコンクリート内に配置されたリブ付き鋼材です。鉄筋コンクリートは世界中で標準的な構造システムであるため、穴あけ中に鉄筋に当たることは不運ではなく、作業において当然起こる事象です。建設分野では、構造用鋼や建物・橋梁・インフラに使用される鉄筋など、世界の鋼生産量の約50%が消費されています。また、Steelonthenetが発表した鋼業界統計によると、独立した市場推計では2025年の世界の鉄筋使用量は約1億4,475万トンとされ、2031年までに2億156万トンに達すると予測されています。改修、アンカー設置、ユーティリティ配管、構造変更のいずれも、まったく同じ理由で同じ障害に直面します。
このアクセサリーには、2つの役割を同時に果たす必要があります。コンクリートによる摩耗に耐え、先端がコンクリート、鋼、鉄筋のリブを何度もまたぐ際の断続的な切断に耐えなければなりません。超硬合金は、この両方を可能にする材料です。そのため、鉄筋対応設計では高速鋼ではなく超硬合金の切削部材が採用されています。
重要なのは「超硬合金を買うこと」ではありません。ビットは、穴の前に何があるかに適合していなければならないということです。不適切なビットは鉄筋で自壊するか、さらに悪いことに、周囲のコンクリートや鉄筋を傷つけるほど強く押し込まれてしまいます。
作業に最適なビット
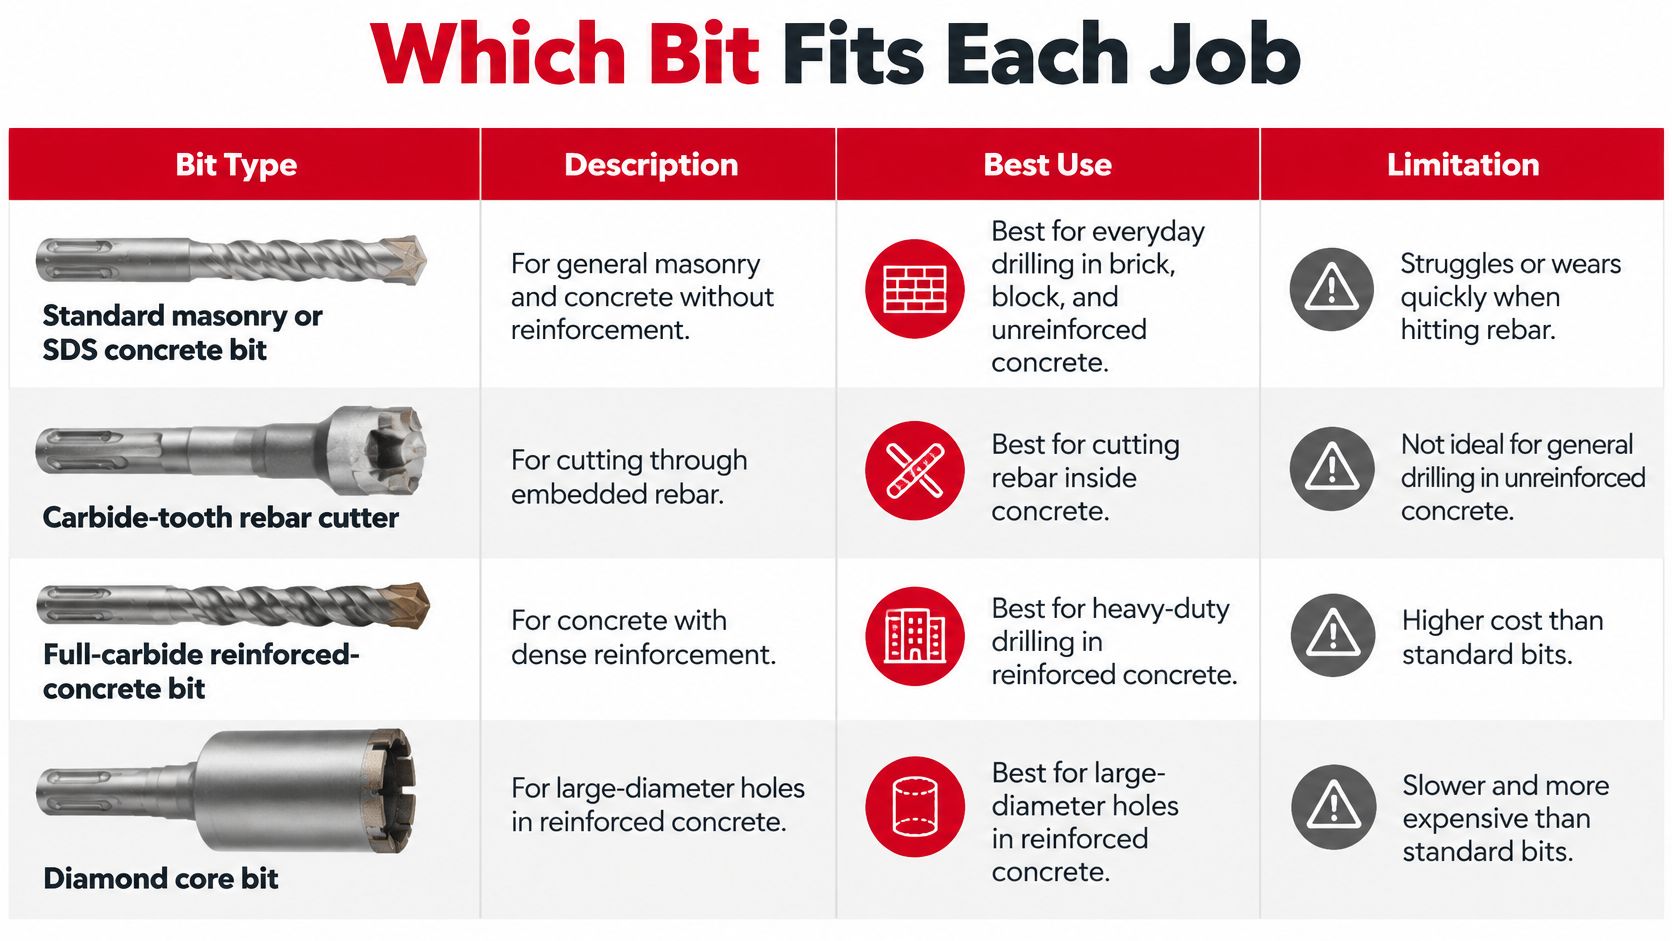
4つの製品で、コンクリートに開けるほぼすべての穴に対応できますが、これらは互換性はありません。価格を見る前に、モードの列をお読みください。
| ビットの種類 | 切削モード | 適した用途 | 主な制限 |
|---|---|---|---|
| 標準的な石材用またはSDSコンクリート用ビット | ハンマーまたは回転 | コンクリートおよび石材のみ | 鋼で鈍化または破損するため、鉄筋には使用しないでください |
| 超硬合金刃付き鉄筋カッター | 回転のみ、ハンマー停止 | 鉄筋1本を切断した後、コンクリート用ビットに戻す | 通常のコンクリートで使用すると急速に摩耗します |
| フルカーバイド製鉄筋コンクリート用ビット | ハンマー穿孔、1パス | 1つの穴内のコンクリートと鉄筋 | 定格が鉄筋または鉄筋コンクリートであることを確認してください |
| ダイヤモンドコアビット | 回転 | 高負荷作業、または約16mm以上の鉄筋 | コストが高く、安定した機材が必要です |
モードを切り替えない理由
超硬合金刃付きクラウンカッターは、鉄筋を切断するためだけに存在します。通常のビットでコンクリートを穿孔し、鋼に当たったらクラウンカッターに切り替え、その後元のビットに戻します。フルカーバイド製鉄筋コンクリート用ビットは別物です。コンクリートと鉄筋を1パスで穿孔でき、ハンマー動作を継続できます。一方をもう一方のように扱うことが、工具をダメにする原因です。
作業負荷が高い場合や、鉄筋が約16mm以上の場合には、ダイヤモンドビットによるコアリングが、手持ちの打撃式アクセサリーよりも優れています。これはビットの選択ではなく、機材と水の判断です。
超硬合金である理由と、バインダーが重要な理由
現代の鉄筋用ビットは、硬いタングステンカーバイド粒子と、より強靭なコバルトバインダーを組み合わせています。これは、タングステンカーバイドの材料史に記されているように、切削工具が1世紀にわたって使用してきた焼結カーバイド構造と同じものです。その理由は、耐摩耗性と靭性が別々の特性だからです。タングステンカーバイドは鋼やコンクリートによる摩耗に耐えます。コバルトマトリックスは、断続的な切断による振動と衝撃を吸収します。硬さだけを最大化すると、一方を犠牲にしてもう一方を得ることになるため、箱に記載された硬さの数値よりも、その背後にあるグレードと接合品質の方がはるかに重要です。
ラベルと先端を確認する
パッケージは、通路でできる最も安価なテストです。ビットには単に「コンクリート」や「石材」ではなく、鉄筋または鉄筋コンクリートと記載されていなければなりません。また、直径、穿孔モード、シャンクが手元の工具と一致している必要があります。National Library of Medicineに掲載された2023年の研究では、ドリルビット先端の角度を75°から90°に変更することで、これまで切断できなかった鉄筋を切断できるようになったと報告されています。これは、幾何学形状が材料と同じくらい重要な役割を果たすことを思い出させてくれます(ドリルビット先端幾何学に関するPMC研究)。鉄筋が抵抗する場合は、先端の形状を見直す価値があります。
これらの刃先がどのように作られているかについての関連する背景情報は、超硬合金ドリルビットが何で異なるのかという解説で、グレードと構造について説明されています。ホールソーは別の作業のための別の工具ですが、同じ材料の論理に従っています。タングステンカーバイド製ホールソーキット、7/8インチ~2インチ用ホールソーセット、ステンレス鋼および硬質金属用パイロットドリルビット、六角レンチ付きは、ステンレス鋼、薄板、鋳鉄、軟鋼、アルミニウム用のコバルトHSSパイロットドリルを備えた工業グレードのタングステンカーバイド刃を使用し、過剰な穿孔を制限する安全ストッパーも含まれています。
穴径、シャンク、ドリルセットの適合
ビットをチャックにセットする前に、2つの確認を行ってください。カッターは、独自に選んだサイズではなく、すでに穿孔した穴径に適合していなければなりません。鉄筋カッターは新しい穴を開けるのではなく、既存の穴に沿って進むからです。また、シャンクはSDS Plus、SDS Max、六角、またはドリルが対応するシャンクなど、使用する工具に適合しなければなりません。どちらか一方でも間違えると無駄になり、シャンクが適合しない場合はチャックを傷つける可能性があります。
次に剛性に対処してください。超硬合金は脆いからです。高速鋼を破壊するような温度でも刃先を保ちますが、たわみ、横方向の荷重、振れには弱いです。チャックからビットが突き出た状態の手持ちドリルは、最悪のケースです。
- オーバーハングを短くする。溝が許す限り深くビットをチャックにセットしてください。支えのないシャンクが1cm長くなるたびに、先端の揺れが増幅されます。
- ワークを固定する。ワークをブロックとクランプで固定するか、ドリルが貫通したときに動かないよう構造物に支えてください。
- 重要な箇所ではガイドを使用する。ドリルスタンド、ガイドレール、または剛性の高いスピンドルを使用すると、ビットを穴の中心に保てます。はしごの上で手持ちで穿孔すると、刃先が欠けます。
- 回転数と送り速度のデータを信頼する。鈍化したカッターを押し付ける力で補おうとしないでください。
これら2つの失敗の方向性は、感覚で知っておく価値があります。過剰な回転速度は摩耗と熱を加速させます。不十分な送り速度はより巧妙です。刃先が切削する代わりにこすれるため、貫通せずに熱と騒音が発生し、先端が平らに磨き上げられます。
最も明確な実証は、剛性の高い回転スタンドでは鉄筋を美しく切断するビットが、手持ちで同じ鉄筋を扱うと欠けたり固着したりするケースです。ビットには何も変化していません。セットアップが変わったのです。どのアクセサリーをどの工具に使うかまだわからない場合は、ドリルビットの種類間の違いについてのこの解説を、次の購入の前に10分間読む価値があります。
ビットは、チャック、ガイド、送り速度から始まった失敗の責任を負わされています。
完全な穿孔前の手順は、この記事の最後に記載されていますので、2回ではなく1回で実行できます。
鋼に当たったら切断、停止、または位置変更
ここで疑問を呈すべき前提があります。それは、鉄筋が見つかったら鉄筋を切断しなければならないという考えです。そうではありません。鉄筋は引張荷重を支えており、それを切断するかどうかの判断を下すのは、ドリルを持っている人ではなく、その構造に責任がある人です。公共建設のガイドラインでは、その手順について明確に述べています。ダウエル穴はプロジェクト計画に従って配置され、健全なコンクリートに穿孔され、指定された深さを超えないようにしなければなりません。なぜなら、過剰な穿孔は貫通穴を作り、接着材を流出させる可能性があるからです。これはCaltransの構造物建設ガイドラインに示されています。
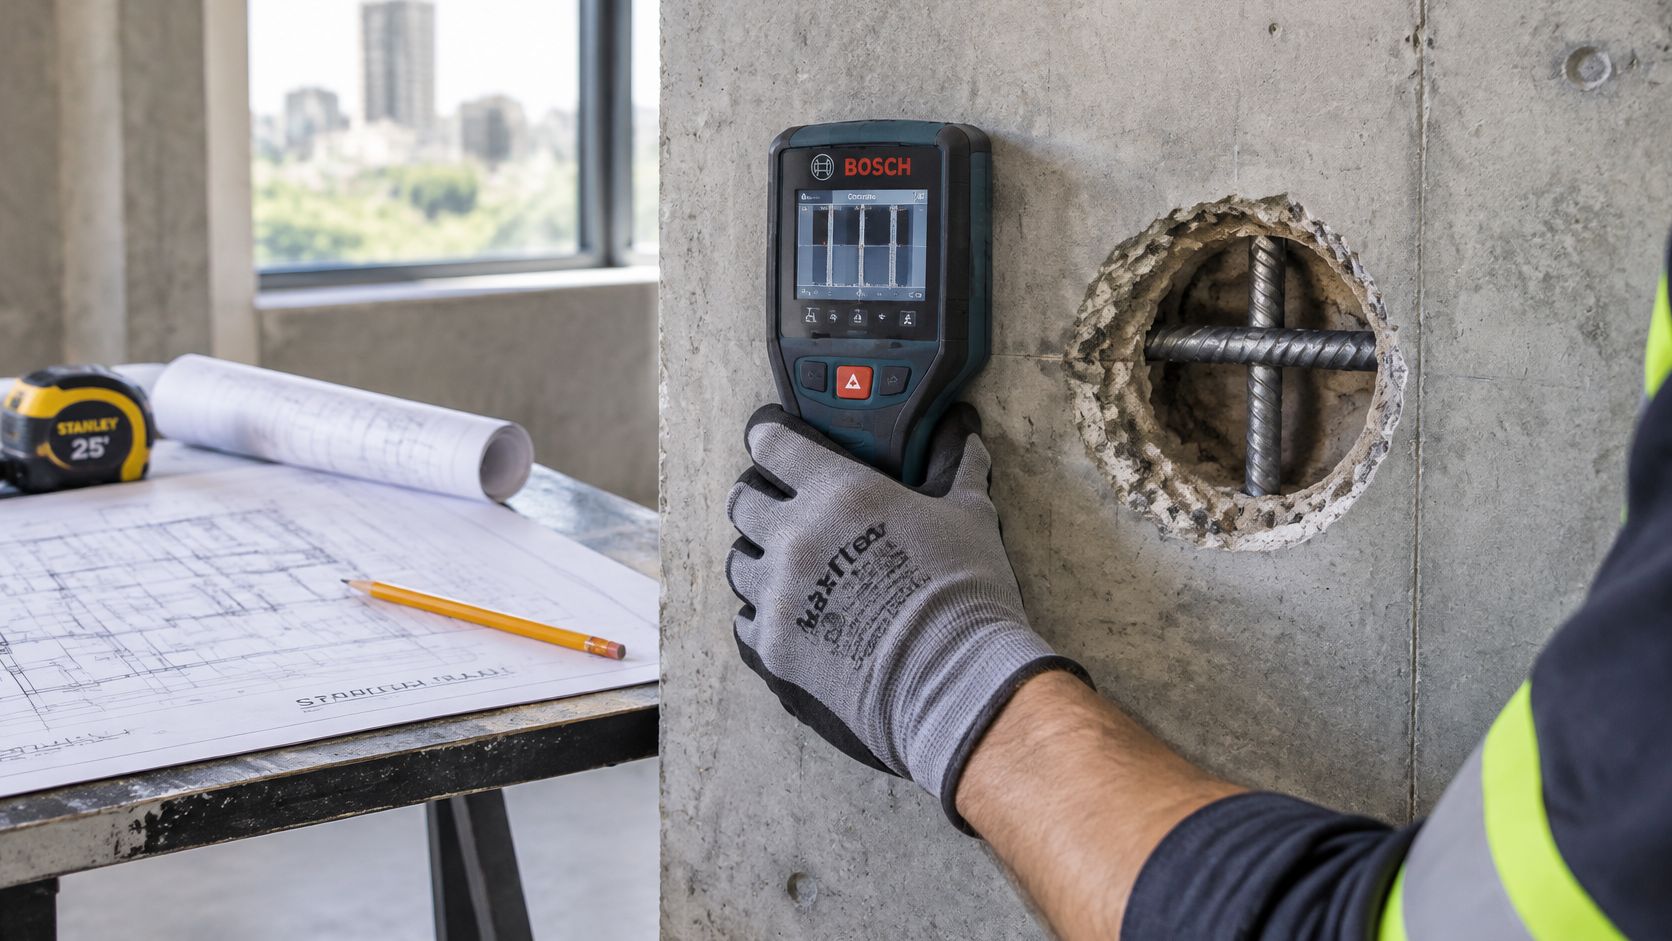
したがって、スキャンで鋼が確認された後の最初の行動は、モードの切り替えではありません。確認です。図面を読み、スキャンした位置と計画を比較し、その部材が構造的なものであるか、または定着ゾーンにある場合は、エンジニアまたは責任者に切断または位置変更の承認を得てください。その後に初めて、工具の技術が議論に入ります。
状況と対応
| 状況 | 対応 | 理由 |
|---|---|---|
| 構造部材または定着ゾーン内の鉄筋 | 停止し、切断前にエンジニアまたは責任者の承認を得る | 鉄筋は引張荷重を支える |
| 鉄筋が計画上の穴の位置にある | 位置を維持するためだけに切断せず、承認された通りに位置を変更する | 設計が想定するアンカーと接着剤の配置を維持する |
| 鉄筋が邪魔な非構造スラブ | 位置を確認し、回転のみの鉄筋カッターで切断する | 切断が承認され管理されていれば、構造上のリスクは低い |
| 穴が指定された深さ制限の近くにある | 深さを管理し、貫通穴ができる前に停止する | 過剰な穿孔により接着材が流出する |
| 穿孔中に粉塵が蓄積している | 作業を続ける前に、穿孔用ジグと掃除機を使用する | ある研究では、管理されていない横方向の穿孔がNIOSH制限値の14倍に達した |
穴の位置を40mm変更するコストは、会話と再スキャンです。定着ゾーンで荷重のかかった鉄筋を切断するコストは、後で検査できないものです。それが、技術よりも承認を優先すべき理由のすべてです。承認された回答が穴ではなく新しい開口部である場合、構造作業自体にも同じ規律が必要であり、内部耐力壁の撤去の専門家が、何かを切断する前に何を支えなければならないかを確認するでしょう。
粉塵対策も同じ判断に含める
2つ目の見過ごされがちなリスクは、構造的なものではありません。コンクリートの穿孔は吸入可能な結晶シリカを放出します。ある現場研究では、管理されていない横方向の穿孔はNIOSH推奨暴露限界の平均14倍を生み出した一方、穿孔用ジグと掃除機を組み合わせることで、Caltransの穿孔およびアンカーに関する同じガイドラインで報告されているように、暴露量を94%削減し、その限界の約80%に抑えたことがわかりました。ジグと掃除機は、几帳面な人のためのアクセサリーではありません。それらは、基準を満たす穴と暴露事象の間の違いです。
呼吸器保護、眼の保護、聴覚保護は、ドリルが動き出す前に整えるべきものであり、粉塵がバンに積もった後ではありません。
他のすべてに優先するルール:切断、停止、または位置変更の判断は、構造に責任がある人が行います。次のセクションのすべては、その判断がすでに下され、承認されていることを前提としています。
ビットが鋼に当たったときのモード切り替え方法
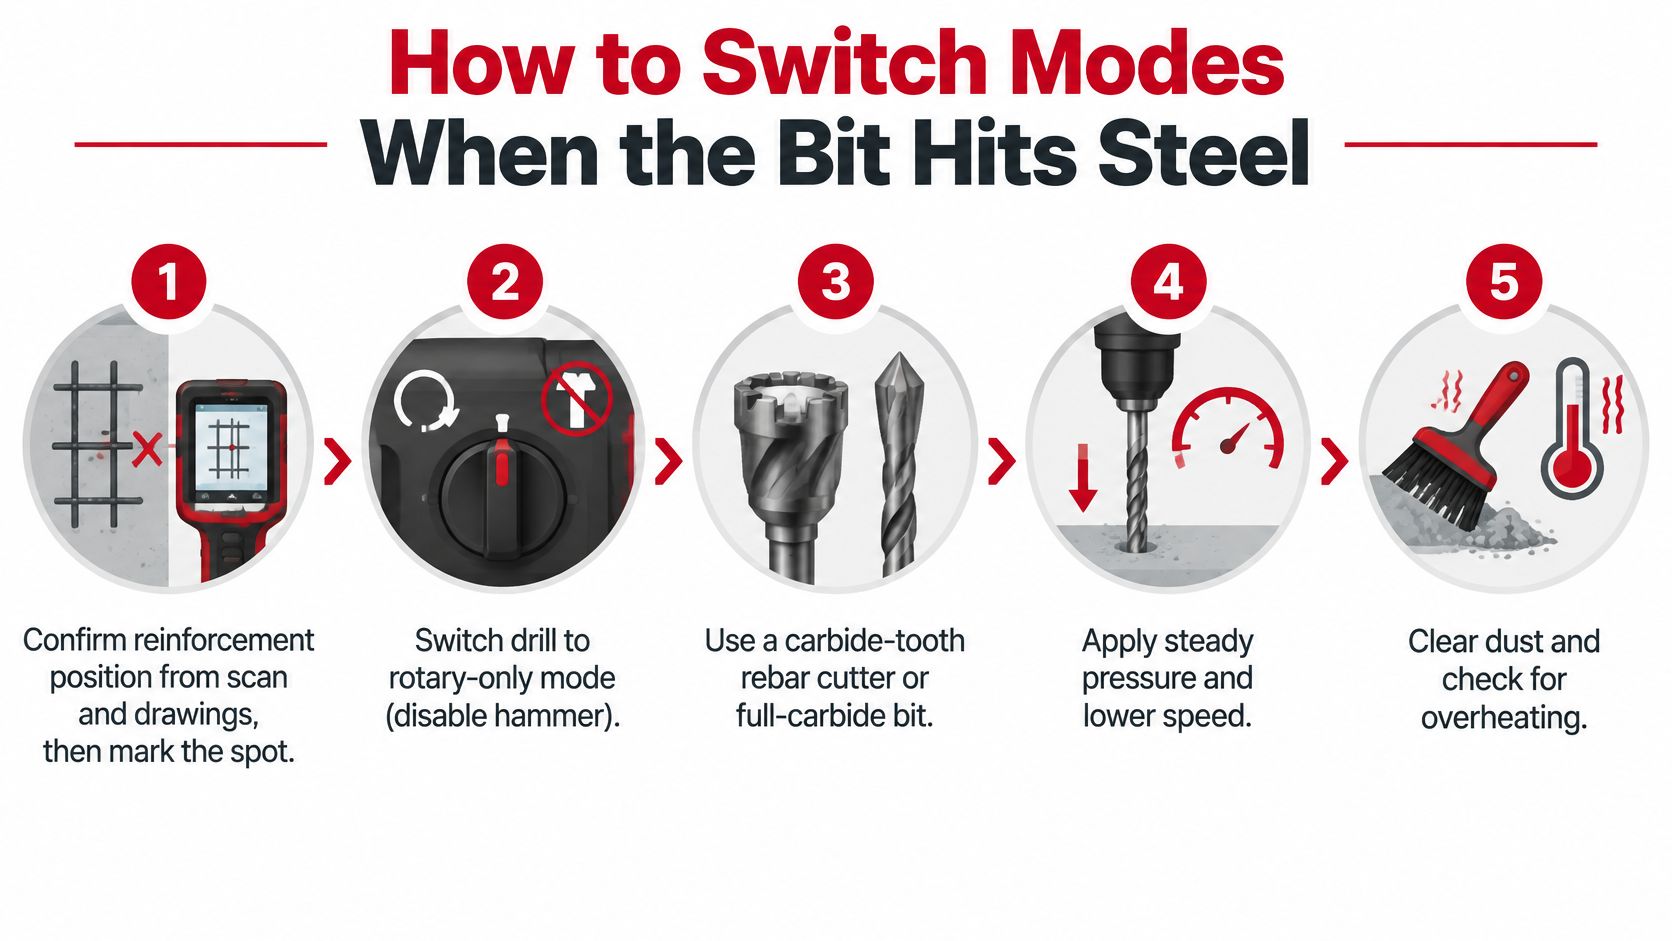
鉄筋の切断が承認され、穴の位置がマークされ、鉄筋の位置が確認されています。ここからは手順であり、手順こそが技術です。
- スキャンと図面から穴をマークする。マークは、鉄筋がたまたまある場所ではなく、設計が求めている場所に置くべきです。ビットがコンクリートに触れる前に位置を確認してください。
- 通常の石材用またはハンマー用ビットでコンクリートを穿孔する。これが研磨性の高い材料を効率的に取り除くビットです。鉄筋カッターを普通のコンクリートに通しても、クラウンが摩耗するだけでメリットはありません。
- 鋼に当たった瞬間に停止し、ハンマー動作をオフにする。超硬合金刃付きクラウン鉄筋カッターは、回転のみモードで鉄筋を切断するために作られています。焼結超硬合金の刃先を鋼にハンマーで当てることは、超硬合金を傷つけたり、接合部をせん断したりする可能性があります。これは、Hiltiのコンクリートおよび石材用ドリルビットに関するガイドがカッターの種類間の境界線を引いているところです。
- 鉄筋カッターをセットし、一定で適度な送り速度で切断する。回転のみ、打撃なし、ドリルに寄りかかることなし。カッターはすでに開けてある穴径に適合していなければならず、新しい線を開けるのではなく、既存の穴に沿って進みます。
- 定期的に圧力を抜き、熱に注意する。鉄筋に長時間押し当てると熱がこもり、カッターの寿命を縮めます。クラウンが青く焼け始めたら停止してください。変色が合図であり、次のセクションの故障表にはそれに対する対処法が記載されています。
- 鉄筋を切断したら、ビットを引き抜き、破片を取り除いて、コンクリート用ビットに戻す。コンクリート用ビットで穴を完成させます。カッターを研磨性の高いコンクリートに戻すことは、単にその寿命を削り取るだけです。
論理を一行で言うと:コンクリートは従来ビットで、鋼は鋼が現れたときだけ、そして再びコンクリート。この3段階のアプローチは、穴全体に使用する1つのビットよりも優れており、それが控えめなカッターが、すべてをこなすよう求められる高価なカッターよりも長持ちする理由です。
始める前に、ドリル自体が正常に動作していることを確認してください。クラッチが滑ったり、チャックが摩耗したりすると、良い技術も台無しになります。このハンマードリルを正しく使用する方法のガイドでは、設定について説明しています。
ビットが再び自由に進み、カッターに熱痕が残らずに引き抜かれたとき、切断が終わったことがわかります。青く焼けたら、鉄筋は切断できても工具を短くしてしまったことになります。
熱、詰まり、粉塵の問題と対策
最も一般的な故障には、色が現れます。カッターが青くなったら、1か所に留まりすぎたか、ドリルに体重をかけて熱がこもったことを意味します。対処法は、作業を止めて圧力を抜き、数分間冷やしてから、回転のみで一定の適度な送り速度で再開することです。そのまま続ければ、30秒を節約するために新しいカッター1本分の代金を失うことになります。
| 症状 | 考えられる原因 | 対処法 |
|---|---|---|
| カッターが青くなる | 1か所に留まりすぎ、または圧力をかけすぎたことによる過熱 | 作業を止め、圧力を抜き、冷やしてから、一定の適度な送り速度で再開する |
| 刃先が欠ける、または折れる | 鋼をカットする際に、横方向の荷重、たわみ、またはハンマーモードがオンになっている | オーバーハングを短くし、剛性の高いガイドを追加し、ハンマーアクションをオフにする |
| ビットが鉄筋に詰まる | 切り屑の詰まり、または無理な送り | トリガーを離し、ビットが回転している間にゆっくりと逆回転させ、引き抜き、切り屑を取り除いてからカッターを点検する |
| 刃先がこすれて煙が出るが、切れない | ビットに対して送り速度が軽すぎる | メーカーの仕様範囲内で、一定の送り速度を増やす |
| 深い穴での進行が遅くなる | 切り屑の詰まり | 10~15秒ごとに引き抜くか、集塵機を使用する |
詰まりは、焦りが最も大きな被害をもたらす場面です。無理に押し込まないでください。トリガーを離し、ビットが回転している間にゆっくりと逆回転させて引き抜き、切り屑を取り除いてからカッターを点検し、作業を再開してください。固着したビットを無理に押し込むと、刃先が折れたり、最悪の場合、ドリル全体が手首を回転させてしまったりします。
深い穴には、それなりのリズムが必要です。McMaster-Carrの超硬合金ビットに関するドリルガイドでは、おおよそ10~15秒ごとに工具を引き抜くか、集塵機を使用することを推奨しており、冷却液の内部通水が効果を発揮するのは、工具径の3~5倍程度の深さになると述べています。このような余裕と間隔が必要なのは、切り屑が詰まると刃先が切削できなくなり、こすり始められるためです。
遅いのは普通、停止するのは異常
初心者は、ゆっくり切れることを切削不良だと勘違いしてカッターをダメにしてしまいます。実際には、そうならないことも多いのです。機械工学会およびロボット学会が発表した2024年の研究によると、2.24 kWのロックドリルと傾斜角ビットを使用して、直径11 mmのD10クラス鉄筋を貫通するのに730~1,020秒かかると報告されています(ロックドリルによる鉄筋貫通の研究)。鉄筋1本につき12~17分かかるということです。良好なカッターで着実に進んでいるなら、それは正しく機能しています。停止、煙、または熱による痕跡が現れたときだけ、対処が必要です。
ここでは、集塵が2つの役割を果たします。切り屑が切削溝に詰まるのを防ぎ、カッターが切り屑を再研削するのを防ぐとともに、シリカが肺に入るのを防ぎます。初めて集塵システムを設置する場合は、このシリカ粉塵への曝露防止ガイドに従い、単に粉塵を移動させるのではなく、曝露を低減する管理方法を導入してください。
表にある故障のほとんどは、数分の作業を失うだけです。刃先の欠けや刃先の青変は、少しの出費で済みます。
ドリル開始前のチェックリストと最終判断
次の穴を開ける前に、このリストを順番通りに1回確認してください。最初の停止を繰り返すよりも早く終わります。
- 材料に適した定格のビット。パッケージに「鉄筋」または「鉄筋コンクリート」と記載されているか確認してください。単に「石材用」だけでは不十分です。
- 直径とシャンクの適合。カッターが既存の穴径に合い、シャンクがドリルに適合しているか確認してください。
- 鉄筋の位置確認。ビットが表面に触れる前に、図面を確認し、スキャナーまたはカバーメーターで確認してください。
- 承認の取得。構造物の切削または移設について、技術者または責任者の承認を得てください。
- 鋼用モードの設定。カッターを入れる瞬間、回転のみに設定し、ハンマーアクションはオフにしてください。
- 深さの制御。指定の深さを突き抜けないよう、ストッパー、マスキングテープによる目印、またはドリル本体でのカウントを行ってください。
- 集塵と個人用保護具(PPE)の準備。集塵機または治具を設置し、防塵マスク、保護メガネ、防音保護具を着用してください。
- 停止合図の理解。刃先が青くなったり、ビットが進まなくなったり、穴が指定の深さに近づいたりしたら、押し込むのではなく作業を止めてください。
そのうち2つは計画、2つは技術に関するもので、計画に関するものを最初に行います。これは官僚的な手続きではありません。ドリルを予定していた場所に梁があることを図面セットで確認できれば、作業全体が無駄になるのを防げます。図面を読み取る方法を知ることも重要なスキルです。そのため、図面セットにおける干渉の発見方法についてのガイドは、誰もドリルを手に取る前にその価値を発揮します。
鉄筋コンクリートに穴を開ける前に、必ず行うべき判断が1つあります。これはドリル作業の問題か、つまり鉄筋用ビットを適切なモードで使用すれば完了できるものか。それとも、ビットを選ぶ前に承認が必要な構造上の問題か。これに答えれば、機器の選択は簡単になります。
同じ問題の切断側では、当社のダイヤモンド金属切断ホイールが鉄筋、鋼、鉄、ステンレス鋼に対応しており、14.95ドルからご用意しています。鉄筋を貫通するのではなく取り除く必要がある場合に、別の方法を提供します。
鉄筋コンクリート作業の道具を揃えるなら、EZARC Toolsでは、この記事で繰り返し求められている、カーバイド製材、切削、研削用アクセサリーをすべて取り揃えています。当社のダイヤモンド金属切断ホイールは、鉄筋、鋼、鉄、ステンレス鋼に対応しており、14.95ドルからご用意しています。切削が許可された鉄筋をきれいに取り除くことができます。EZARC Toolsでラインナップをご覧になり、次の穴を開ける前にご検討ください。