
 ログイン


「酸化アルミニウム vs 炭化ケイ素」のサンドペーパーを検索すると、どの製品ページでも同じ結論にたどり着きます。炭化ケイ素は硬くて鋭いからアップグレード版であり、酸化アルミニウムは木材や鋼材向けの安価な定番である、という結論です。
しかし、その結論はサンドペーパーがワークに触れた途端、通用しなくなります。炭化ケイ素は硬く、早く切れるという特性が、負荷がかかると早く劣化する原因にもなります。仕上がりは美しいものの、摩耗は早いです。これはプレミアムブランドを買っても解決できない問題です。脆い粒子の物理的な特性だからです。
そのため、粒子の鋭さが必ずしも買いの決め手になるとは限りません。特に、剥離作業や荒削り、あるいは10分以上連続して力を込める作業ではなおさらです。硬さ以外で購入を決める要素は3つあります。サンドペーパーの下にある被削材、かける圧力、そして被削材から舞い上がる粉塵です。
粉塵の問題は最も取り上げられがちではなく、人工石、ソリッドサーフェス複合材、古いコーティングを研磨する人にとって最も重要です。粒子の選択では、ほとんど影響しません。
目次
硬さ、靭性、切削特性の概要
シートの挙動を決める特性は1つの表にまとめられますが、そのうちの1つだけが硬さです。ほとんどの購入アドバイスはそこで終わります。
| 特性 | 酸化アルミニウム (Al₂O₃) | 炭化ケイ素 (SiC) |
|---|---|---|
| モース硬度 | 約8.0~9.0 | 約9.0~9.5 |
| 圧痕硬さ | 低い | 約30~50%硬い |
| 粒子の形状 | 塊状で靭性がある | 角張っていて鋭い |
| 破砕特性 | 圧力下でも割れにくい | 容易に破砕され、新しい刃先が露出する |
| 切削スタイル | 安定した中程度の切削 | 速く、きめ細かく、強力な切削 |
| 高圧下での粒子の寿命 | 長い | 短い |
| 仕上がりの特徴 | 一般的な作業に適している | きれいで細かな傷跡 |
硬さは、粒子が傷をつけられる限界値を決めます。公開されている研磨材の比較では、炭化ケイ素はモース硬度9.0~9.5、酸化アルミニウムは約8.0~9.0とされており、圧痕による測定では炭化ケイ素は酸化アルミニウムより約30~50%硬いとされています。同じ比較では、炭化ケイ素は角張っていて高圧下ではすぐに破砕されるのに対し、酸化アルミニウムの粒子はより靭性があり、一般的な作業で長く使えるとされています(HLH研磨材比較)。
シート寿命を決める特性
角張った炭化ケイ素の粒子が破砕すると、破片が脱落して新しい刃先が露出するため、シートは新しい鋭い点で研磨を続けられます。この自己研ぎ作用により、切削は速くきめ細かくなりますが、破砕のたびにシートから取り除かれた研磨材は元に戻らないため、シートは早く摩耗します。
酸化アルミニウムは逆です。塊状の粒子は砕ける代わりに鈍くなるため、切削は遅く安定し、同じ粒度の炭化ケイ素シートが研磨しきって滑らかになるずっと後まで作業を続けられます。
圧力は、ラベルには記載されていない倍率です。角張った粒子に強く力をかけると、より早く破砕されるため、切削速度の優位性は短い作業寿命によって失われます。塊状の粒子に強く力をかけても、作業は続きます。だからこそ、同じ鋼材であれば、粗い酸化アルミニウムシートの方が細かい炭化ケイ素シートよりも長持ちすることが多いのです。
実用的なルール:荒削りが目的で、シートを長持ちさせる必要があるなら、酸化アルミニウムから始めましょう。硬くて脆い表面を速くきれいに切削したいなら、炭化ケイ素から始めましょう。
ほとんどの図表では省略される部分も含め、比較を1つの図にまとめました。
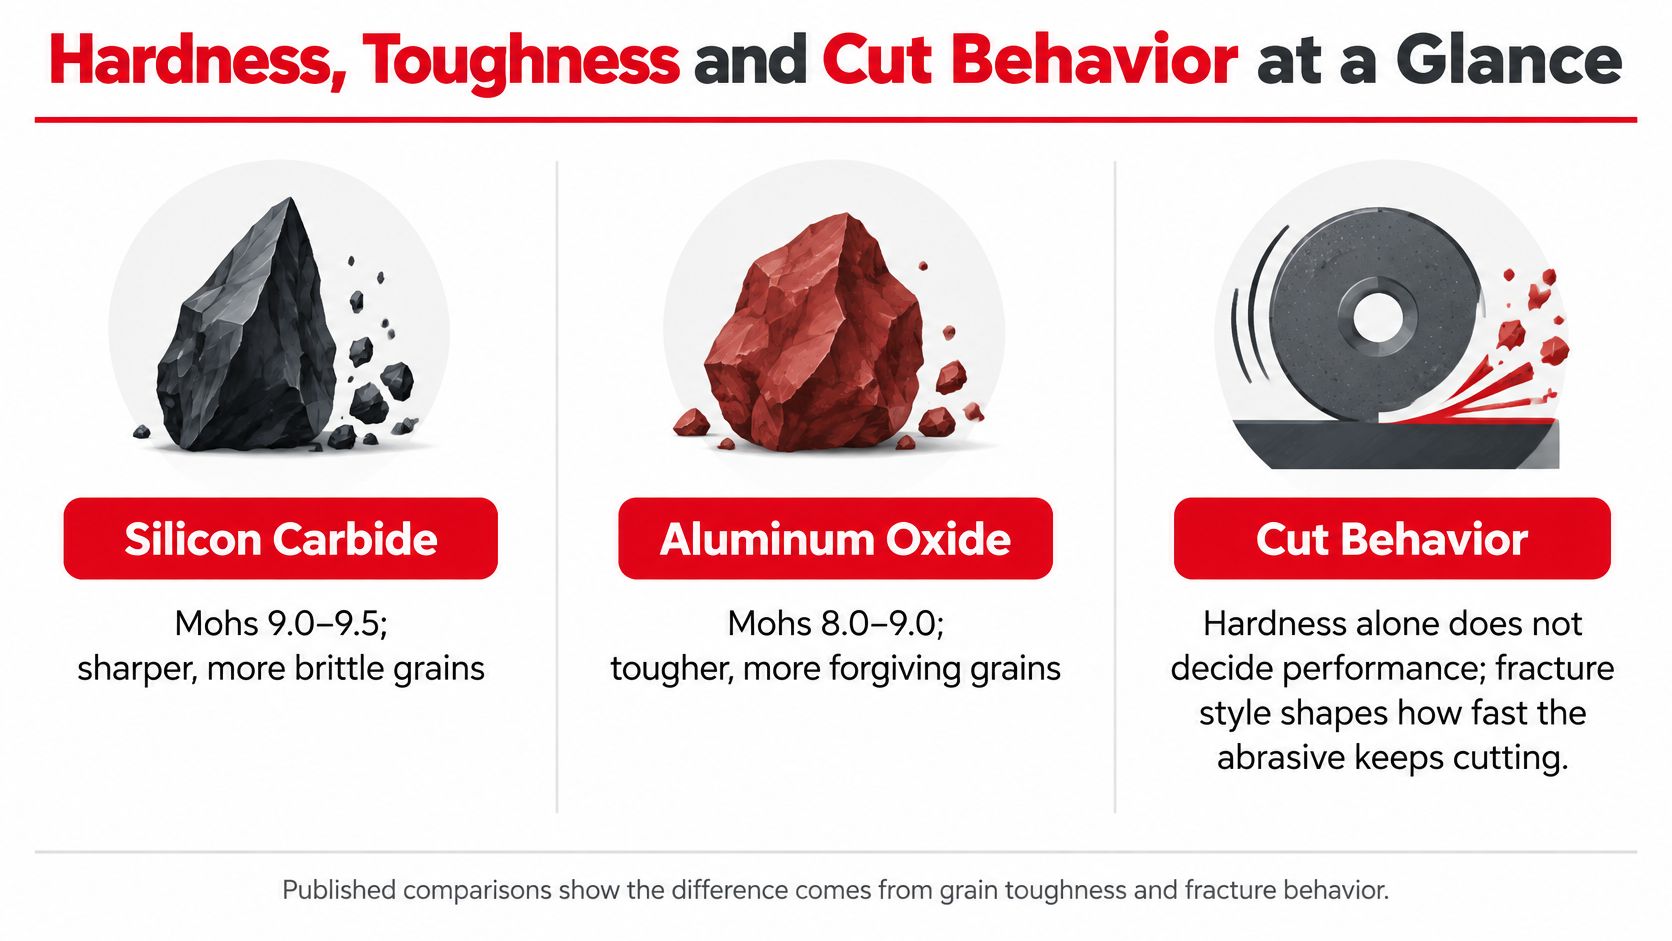
粒度は、この問題からあなたを救ってはくれません。粒度は粒子サイズであり、性能評価ではありません。同じ公称粒度でも、裏地やコーティングによって挙動は異なります。これが、同じ粒度でも研磨材が異なるフラップディスクの切削性能が異なる理由です。
材料ごとの最適な粒子
作業の種類よりも先に、ワークが粒子を決めます。以下で材料を探し、その下の理由をお読みください。
| ワーク | 推奨粒子 | 適している理由 |
|---|---|---|
| 炭素鋼および低炭素鋼 | 酸化アルミニウム | 靭性のある粒子は、大量の荒削り中も圧力下で研磨を続けられます |
| ステンレス鋼 | 酸化アルミニウム | 歴史的な指針では、ほとんどの鋼材に適しているとされています |
| 鋳鉄および焼入れ鋳鉄 | 炭化ケイ素 | 硬くて引張強度の低い材料は、破砕特性のある粒子できれいに切削できます |
| 広葉樹および一般的な木材 | 酸化アルミニウム | 日常的なドライ研磨に適した耐久性のある粒子 |
| 塗装面 | 酸化アルミニウム | 長時間の作業でも安定した切削 |
| 石材、大理石、磁器 | 炭化ケイ素 | 硬くて脆い表面を鋭くきめ細かく切削できます |
| ガラスおよびセラミックス | 炭化ケイ素 | 仕上がりの品質がシート寿命よりも重要です |
| プラスチック | 炭化ケイ素 | 歴史的な指針では、プラスチックに適しているとされています |
| アルミニウム、銅、真鍮 | 炭化ケイ素 | 歴史的な指針では、これらの合金に適しているとされています |
| ソリッドサーフェス複合材 | どちらでも、粉塵対策を講じること | 粉塵への曝露は、粒子よりも被削材に大きく依存します |
酸化アルミニウムが市場で広く使われているのは、構造的な理由があります。その粒子は早期破砕に強く、圧力下でも材料を取り除き続けるため、1枚のシートで炭素鋼、ステンレス鋼、広葉樹、日常的なドライ研磨まで、性能を落とさずにこなせます。支払っているのは、ピーク時の切削速度ではなく、作業寿命です。
炭化ケイ素は、速くきめ細かな切削が粒子の寿命を上回る場合に適しています。米国国立標準局の書簡通達の歴史的な技術指針では、酸化アルミニウムはほとんどの鋼材に、炭化ケイ素は鋳鉄、焼入れ鋳鉄、石材、プラスチック、アルミニウム、銅、真鍮などの合金に最適であるとされています。同じ指針では、酸化アルミニウムは中程度の硬さの材料に、炭化ケイ素は非常に柔らかい場合と非常に硬い場合の両方に効果的であるとされています。
鋳鉄とオーク、2つの異なる答え
塗装前に清掃が必要な鋳鉄製機械部品を想像してください。炭化ケイ素は弱い力でそれをきれいに切削し、破砕特性のある粒子が表面をこすり広げないため、溶剤で拭くだけでプライマー塗布の準備が整います。同じ部品に酸化アルミニウムを使うと、同程度の仕上がりを得るためにより大きな力を必要とし、より早く目詰まりします。
次に、オークドアから古い塗料を剥がす作業を考えてみましょう。60番、次に80番の酸化アルミニウムは、レール、縦桟、パネル全体に均一に研磨し、炭化ケイ素シートが目詰まりして滑らかになる頃にもまだ研磨を続けられます。ここでは、材料が鋭さよりも耐久性を活かしてくれます。
中間領域
除去ではなく仕上げが目的となる中程度の硬さの表面では、どちらの粒子も使えますが、判断基準はコストと仕上がりの品質に移ります。修理したパネルのプライマー研磨はその領域に当たります。酸化アルミニウムは1枚あたりの価格が安く、十分な性能を発揮します。炭化ケイ素はよりきめ細かな傷跡を残し、次の粒度での作業を軽減します。
商業的な歴史は、なぜこのような棲み分けになっているのかを説明しています。米国産業界の調査によると、1987年には研磨材の消費額のうち、酸化アルミニウムは約1億400万ドルを占め、炭化ケイ素は5100万ドルでした。この比率は、酸化アルミニウムが硬くて脆い材料での性能上の優位性よりも、鉄鋼、木材、一般的な加工物における役割を反映しています(Reference for Business 産業レビュー)。
材料を第一に、作業の種類を第二に、価格を第三に。その順序は、遭遇するほぼすべての作業で通用します。
酸化アルミニウムが炭化ケイ素に勝る場合
より鋭い粒子は、シートが自らの価格を回収できるほど長持ちしなければならない場合、そのたびに損失を生みます。そして、それは実際の作業現場で行われるほとんどの作業に当てはまります。
以下の図は、これら2つの粒子を、一般的に使われる作業ごとに比較したものです。
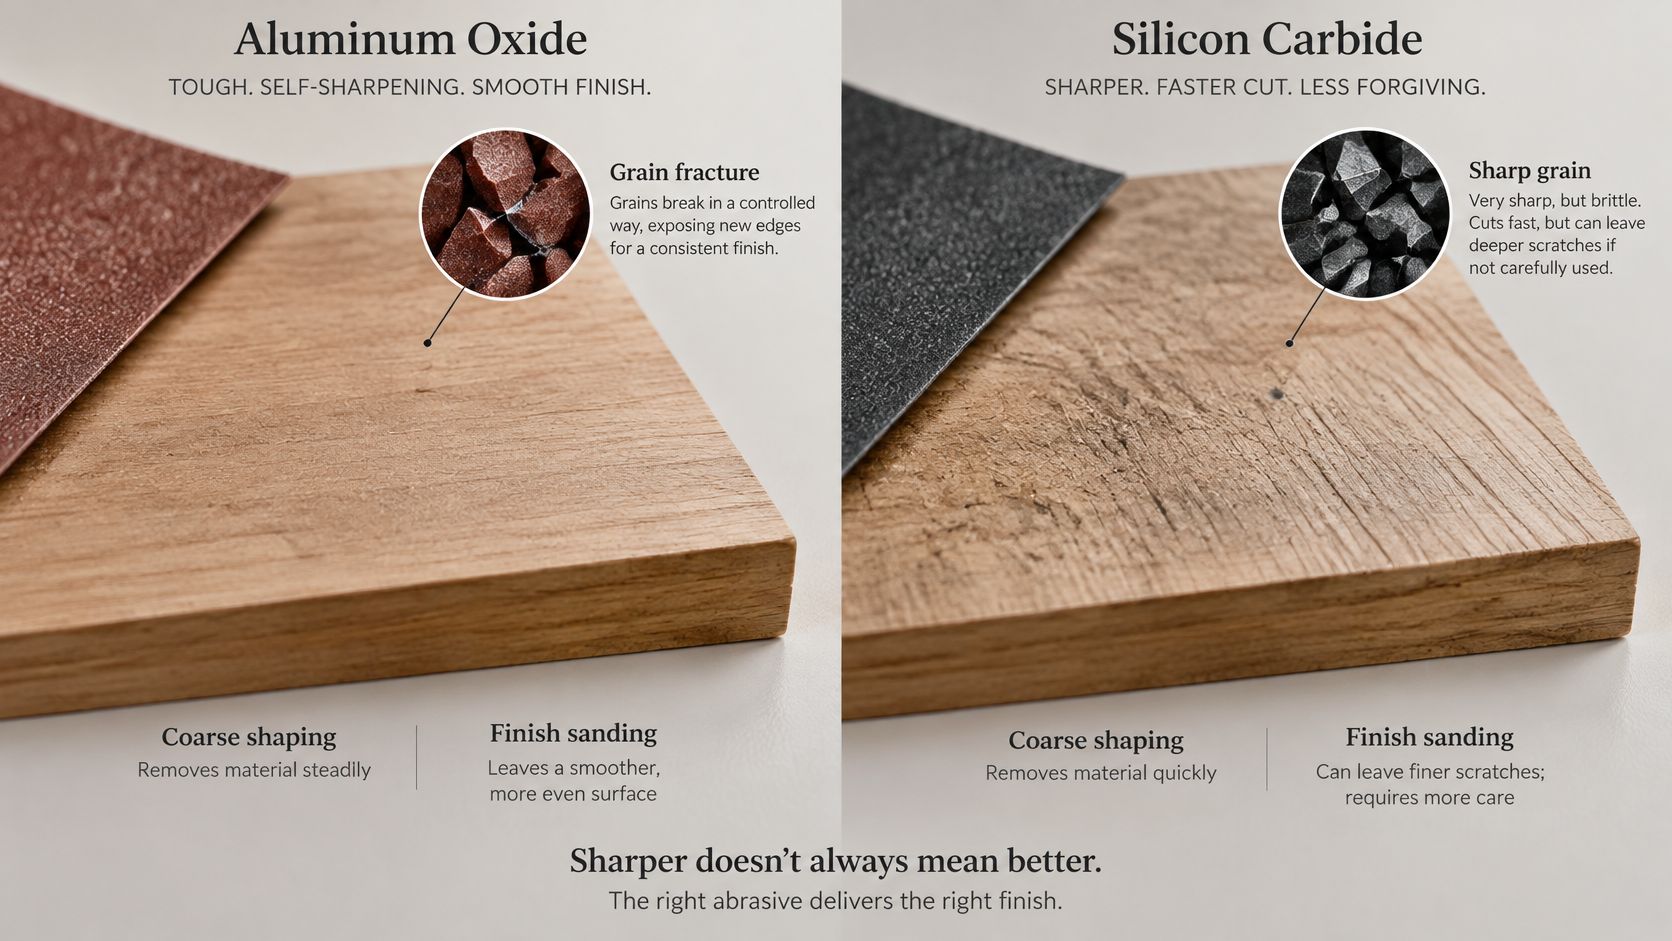
作業1回あたりのコストは、割り算の問題です。シートの価格を、切削速度が低下する前に仕上げられる面積で割り、次に作業のたびに発生する人件費を加算します。作業寿命が長い粒子は、切削速度が遅くても、ほとんどの作業では人件費が紙のコストを上回るため、この割り算で勝ります。
見出しの先を読めば、研究結果は両方の側面を示しています。ガラスの研磨水ジェット加工に関する比較研究では、炭化ケイ素の優れた切削性能は、その高い硬さと切削効率によるものとされ、研磨材の種類による切削幅の違いも報告されています。オーステンパードダクタイル鋳鉄を対象に炭化ケイ素とソルゲル酸化アルミニウムの研磨ホイールを比較した別の研磨研究では、テストされた条件下では炭化ケイ素がより良い表面品質を生み出すことがわかりました(ScienceDirect 研磨材比較)。どちらの知見も、それぞれのパラメータの範囲内では事実ですが、どちらも一般的なルールとして一般化できるものではありません。
いくつかの変数が、実用的な選択を単独で覆すことがあります:
- 構造。 硬いガラス繊維バックディスクと柔軟な紙シートでは、同じ粒子でもワークに与える影響が大きく異なります。
- 粒度。 粗い粒子は1粒子あたりにより大きな負荷がかかり、細かい粒子よりも早く破砕されます。
- 圧力と速度。 高い圧力と高い回転数は、靭性のある粒子よりも早く、脆い粒子の寿命を縮めます。
- 裏地と潤滑。 樹脂結合、コーティング、水研磨またはドライ研磨の使用は、熱と目詰まりに影響します。
- 目標とする仕上がり。 仕様が細かな傷跡であれば、より鋭い粒子はその短い寿命に見合う価値を発揮します。
例えば、ランダムオービタルサンダーで60番を使ってデッキの塗料を剥がす作業を考えてみましょう。炭化ケイ素シートは1回目の塗料をより速く切削し、2回目のパスで目詰まりして滑らかになります。酸化アルミニウムシートは最初は遅いものの、炭化ケイ素シートを2回交換した頃にもまだ研磨を続けています。この規模の作業では、コストを決めるのは交換回数であり、切削速度ではありません。
より鋭い粒子は、1パスあたりの時間を短縮する一方で、1回の作業に必要なシート数を増やします。請求書に記載されるのは、後者の数字だけです。
工具上での2つの粒子の挙動についての現場の視点については、以下の動画で同じ内容を扱っています。
水研磨と仕上がりの比較
水は、粒子が耐えなければならない条件を変えます。ドライパネル上で数回のパスで目詰まりして滑らかになるシートも、水研磨では研磨を続けます。スラリが残留物を運び去り、粒子間に詰まるのを防ぐからです。これは比較を特定の方向へシフトさせます。水が通常は研磨を終わらせる目詰まりを防ぐ場合、炭化ケイ素の短い作業寿命はあまり重要ではなく、そのきめ細かくきれいな傷跡と低い切削力は、塗料、コーティング、金属の仕上げパスに適しています。水研磨は、仕上げパスでは最初から少ない枚数しか消費しないため、より鋭い粒子の脆さが請求書に現れなくなる唯一の工程です。
- 水研磨対応の紙を購入する。 防水裏地と樹脂結合が、シートが水に浸っても粒子を保持します。一般的なドライ用紙は柔らかくなり、粒度が脱落し、その後の工程で追いかけることになる傷跡を残します。
- 表面を湿らせるのではなく、水浸しにする。 水は切削残留物をシートから運び去り、研磨材の目詰まりを防ぎます。目詰まりは水研磨を台無しにする失敗の主な原因です。
- 粒度は順番通りに進め、1つ以上飛ばさない。 各工程は前の傷跡を消す必要があります。2つ飛ばすと、トップコートを塗った後にしか現れない溝が残ります。
- 次の粒度に上がる前に、すすいで確認する。 水をかけた表面では傷跡がはっきりと見えます。粗い傷跡が残っていると、パネルが乾いたときにくすんだ斑点として現れます。
- プライマーまたは塗料を塗る前に、表面を完全に乾かす。 閉じ込められた湿気はコーティングの下で水ぶくれを起こし、水ぶくれを起こした仕上がりは、いくら研磨しても直せません。
仕上がりのトレードオフは一貫しています。水研磨のパスでは炭化ケイ素が硬い被削材により滑らかな表面を残し、その前に行う荒削りには酸化アルミニウムが引き続き最適な選択です。丈夫な粒子を使ってパネルを平らにし、シートの枚数が減り、傷の品質に料金を支払う段階になったら、鋭い粒子に切り替えます。
結果は、シートの裏に印刷された数字ではなく、斜めからの光の下での傷跡で判断してください。2つのブランドが同じ粒度を印刷していても、目に見えて異なる傷跡を残すことがあります。
同じ工程の機械作業については、滑らかな仕上がりのためのサンドディスクの使い方で、速度、圧力、粒度の進め方を解説しています。
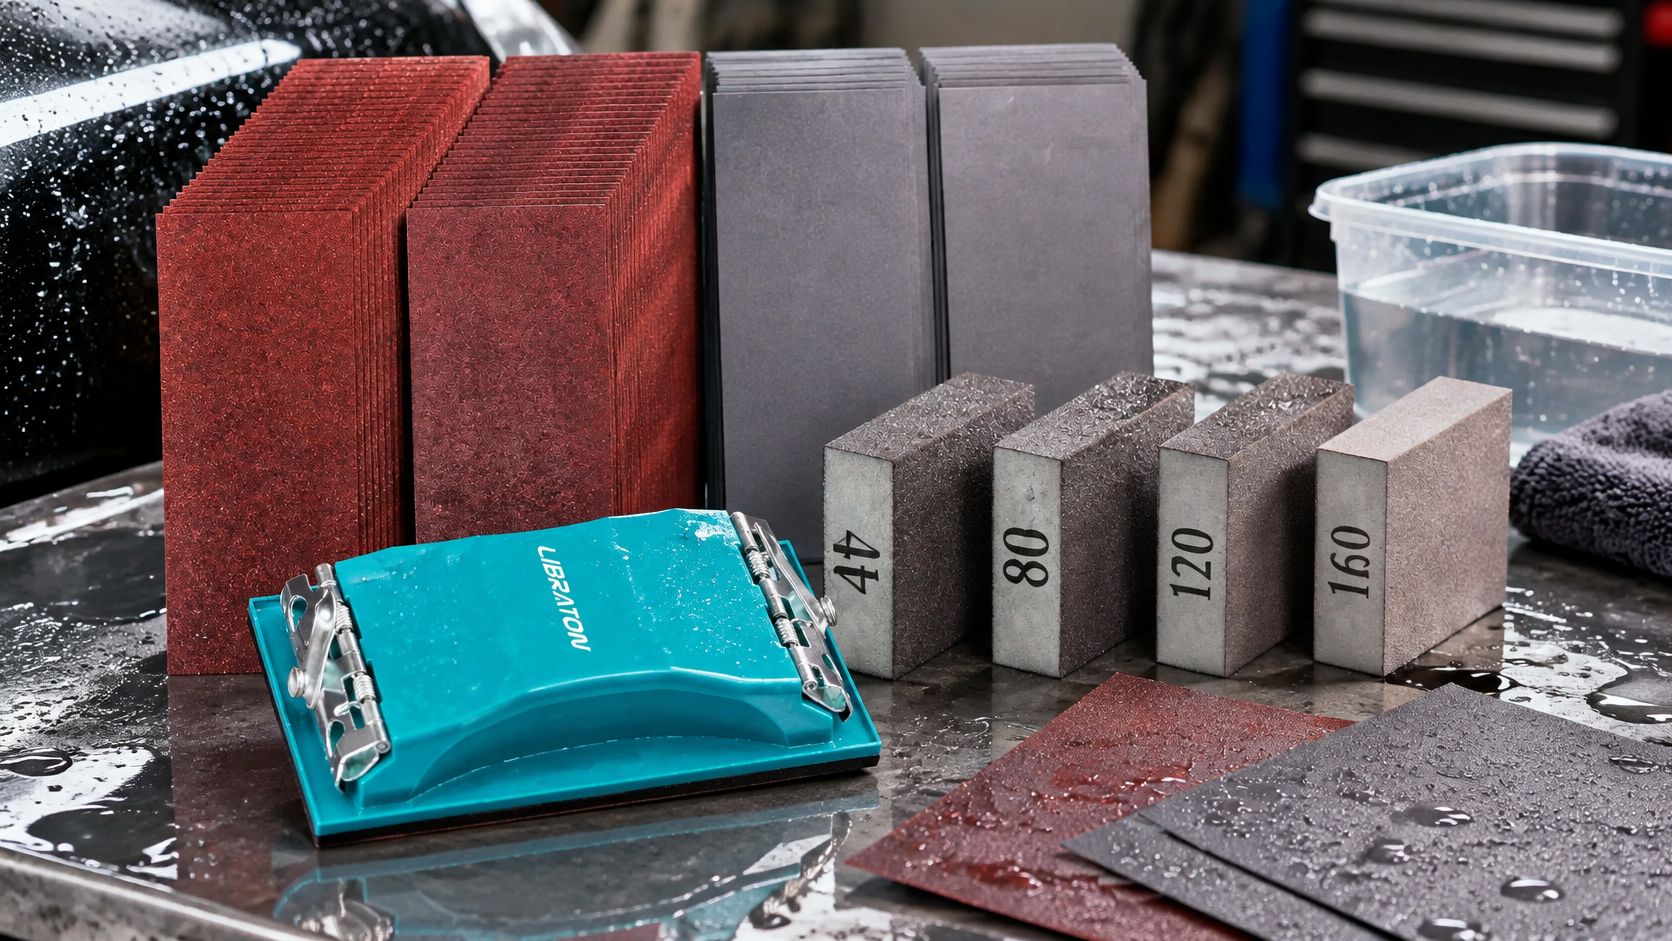
混合アソートメントは、単一の粒度よりも作業の両端をうまくカバーし、除去用の粗いシートと水研磨用の細かいシートを組み合わせて使用できます。Libraton 65PCS サンドブロック&スポンジ付きサンドペーパーアソートキットは、その幅広いラインナップを1つの箱にまとめ、機械が届かない手作業用のサンドブロックとスポンジも同梱しています。
ソリッドサーフェス材の粉塵リスクと対策
いいえ。炭化ケイ素は酸化アルミニウムよりも安全な粉塵を生み出すわけではありません。これは、この比較全体の中で明確な答えがある数少ない質問の一つです。
ソリッドサーフェス複合材を研磨する際に発生する粉塵の毒性学研究では、酸化アルミニウム、炭化ケイ素、セラミックペーパーのすべてにおいて、ほぼ同一で二峰性の粒径分布を持つ吸入性粒子が検出され、そのピークは2.5および7.5マイクロメートル付近でした。また、この研究では、観察された細胞毒性の主な要因は研磨材ではなく、複合材料自体から発生する粉塵であることも報告されています(PMCの研磨粉塵研究)。
これを率直に読み取ってください。粒子の種類を変えても、吸い込む粒子のサイズはほとんど変わりません。なぜなら、ほとんどの微細粒子を発生させているのは被削材だからです。研磨材を変えることは、粉塵対策ではありません。
曝露の影響を最も強く受けるのは、複合材、コーティング、塗料、人工石を扱う改装業者や加工業者です。そこでは、ワークの化学的特性がリスクを支配することがあります。
曝露を軽減する対策:
- 研磨箇所での集塵。 局所排気換気は、粉塵が部屋中に漂うのを防ぎ、発生した場所で捕らえます。
- 材料と仕上がりが許す場合は水研磨。 水は、微細な粉塵が空気中に舞う前に抑制します。
- 微細な粉塵に適した呼吸用保護具。 密閉性を確認した、吸入性粒子用のフィットするレスピレーターは、頬から漏れるような緩い防塵マスクよりも優れています。
ランダムオービタルサンダーで60番を使ってデッキの塗料を剥がす作業を想像してください。炭化ケイ素シートは1回目の塗料をより速く切削し、2回目のパスで目詰まりして滑らかになります。酸化アルミニウムシートは最初は遅いものの、炭化ケイ素シートを2回交換した頃にもまだ研磨を続けています。この規模の作業では、交換回数がコストを決めます。切削速度ではありません。
より鋭い粒子は、1パスあたりの時間を短縮する一方で、1回の作業に必要なシート数を増やします。請求書に記載されるのは、後者の数字だけです。
工具上での2つの粒子の挙動についての現場の視点については、以下の動画で同じ内容を扱っています。
水研磨と仕上がりの比較
水は、粒子が耐えなければならない条件を変えます。ドライパネル上で数回のパスで目詰まりして滑らかになるシートも、水研磨では研磨を続けます。スラリが残留物を運び去り、粒子間に詰まるのを防ぐからです。これは比較を特定の方向へシフトさせます。水が通常は研磨を終わらせる目詰まりを防ぐ場合、炭化ケイ素の短い作業寿命はあまり重要ではなく、そのきめ細かくきれいな傷跡と低い切削力は、塗料、コーティング、金属の仕上げパスに適しています。水研磨は、仕上げパスでは最初から少ない枚数しか消費しないため、より鋭い粒子の脆さが請求書に現れなくなる唯一の工程です。
- 水研磨対応の紙を購入する。 防水裏地と樹脂結合が、シートが水に浸っても粒子を保持します。一般的なドライ用紙は柔らかくなり、粒度が脱落し、その後の工程で追いかけることになる傷跡を残します。
- 表面を湿らせるのではなく、水浸しにする。 水は切削残留物をシートから運び去り、研磨材の目詰まりを防ぎます。目詰まりは水研磨を台無しにする失敗の主な原因です。
- 粒度は順番通りに進め、1つ以上飛ばさない。 各工程は前の傷跡を消す必要があります。2つ飛ばすと、トップコートを塗った後にしか現れない溝が残ります。
- 次の粒度に上がる前に、すすいで確認する。 水をかけた表面では傷跡がはっきりと見えます。粗い傷跡が残っていると、パネルが乾いたときにくすんだ斑点として現れます。
- プライマーまたは塗料を塗る前に、表面を完全に乾かす。 閉じ込められた湿気はコーティングの下で水ぶくれを起こし、水ぶくれを起こした仕上がりは、いくら研磨しても直せません。
仕上がりのトレードオフは一貫しています。水研磨のパスでは炭化ケイ素が硬い被削材により滑らかな表面を残し、その前に行う荒削りには酸化アルミニウムが引き続き最適な選択です。丈夫な粒子を使ってパネルを平らにし、シートの枚数が減り、傷の品質に料金を支払う段階になったら、鋭い粒子に切り替えます。
結果は、シートの裏に印刷された数字ではなく、斜めからの光の下での傷跡で判断してください。2つのブランドが同じ粒度を印刷していても、目に見えて異なる傷跡を残すことがあります。
同じ工程の機械作業については、滑らかな仕上がりのためのサンドディスクの使い方で、速度、圧力、粒度の進め方を解説しています。
混合アソートメントは、単一の粒度よりも作業の両端をうまくカバーし、除去用の粗いシートと水研磨用の細かいシートを組み合わせて使用できます。Libraton 65PCS サンドブロック&スポンジ付きサンドペーパーアソートキットは、その幅広いラインナップを1つの箱にまとめ、機械が届かない手作業用のサンドブロックとスポンジも同梱しています。
ソリッドサーフェス材の粉塵リスクと対策
いいえ。炭化ケイ素は酸化アルミニウムよりも安全な粉塵を生み出すわけではありません。これは、この比較全体の中で明確な答えがある数少ない質問の一つです。
ソリッドサーフェス複合材を研磨する際に発生する粉塵の毒性学研究では、酸化アルミニウム、炭化ケイ素、セラミックペーパーのすべてにおいて、ほぼ同一で二峰性の粒径分布を持つ吸入性粒子が検出され、そのピークは2.5および7.5マイクロメートル付近でした。また、この研究では、観察された細胞毒性の主な要因は研磨材ではなく、複合材料自体から発生する粉塵であることも報告されています(PMCの研磨粉塵研究)。
これを率直に読み取ってください。粒子の種類を変えても、吸い込む粒子のサイズはほとんど変わりません。なぜなら、ほとんどの微細粒子を発生させているのは被削材だからです。研磨材を変えることは、粉塵対策ではありません。
曝露の影響を最も強く受けるのは、複合材、コーティング、塗料、人工石を扱う改装業者や加工業者です。そこでは、ワークの化学的特性がリスクを支配することがあります。
曝露を軽減する対策:
- 研磨箇所での集塵。 局所排気換気は、粉塵が部屋中に漂うのを防ぎ、発生した場所で捕らえます。
- 材料と仕上がりが許す場合は水研磨。 水は、微細な粉塵が空気中に舞う前に抑制します。
- 微細な粉塵に適した呼吸用保護具。 密閉性を確認した、吸入性粒子用のフィットするレスピレーターは、頬から漏れるような緩い防塵マスクよりも優れています。
- 粉塵を舞い上げない清掃。 HEPA集塵機での吸引と湿式拭き取りを行い、作業台の上で乾式掃き掃除や圧縮空気を使うことは絶対に避けてください。
- 最初の作業に入る前に安全データシートを確認してください。 これにより、切削する前に被削材に何が含まれているかを知ることができます。
酸化アルミニウムシートは、アルミニウムを空気中に放出することはありません。ミネラルは樹脂に封じ込められており、発生する粉塵のほとんどはワークから生じます。そのため、粉塵の粒径や化学的特性は、紙ではなく被削材に準じます。
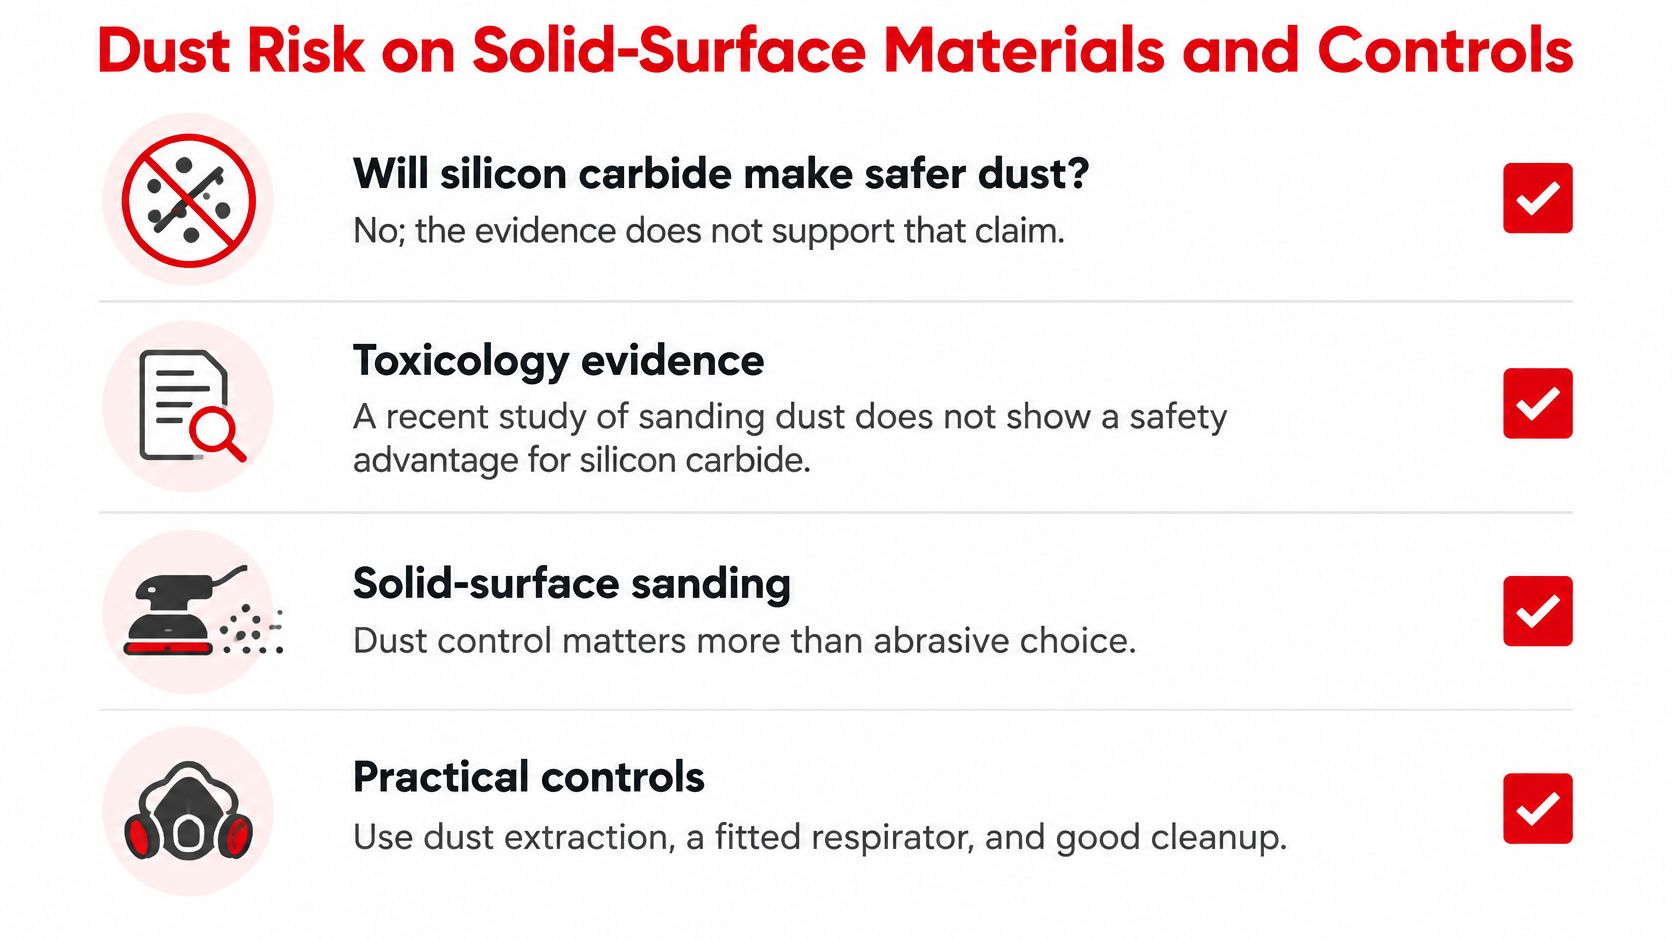
作業に合わせて粒度を選び、被削材に合わせて粉塵対策を選んでください。
作業に最適な粒度と製品の選び方
再仕上げ作業で、研磨材を1種類だけ使うことはほとんどありません。一連の工程が必要であり、各段階で最適な粒度が異なります。古いコーティングから最終的なブレンディング仕上げまで行う鋼製パネルがその好例です。剥離ディスクで塗料や錆を取り除き、フラップディスクで表面を平滑にし、機械工具では手が届かない部分の仕上げ工程でシートを使用します。鋭い粒度は仕上げ工程でその実力を発揮し、強靭な粒度は除去工程で力を発揮します。
機械用には、ステンレス鋼および板金用の4-1/2インチ T27 高密度フラップディスクが40、60、80、120番で用意されており、価格は$22.77から。同じ2種類の材料向けに作られた4-1/2インチ 一体型ハブセラミック粒度フラップ研磨ディスクもあります。同じ作業向けのもう1つのディスク形式である4-1/2インチ T29 高密度90フラップディスク(ステンレス鋼および板金用)も、同じ40、60、80、120番で用意されており、価格は$30.95から。小型工具用も揃っています。ダイグラインダー用の10点セットであるジルコニアフラップディスクセットには、溶接箇所、錆、塗料の除去に適した40番および80番の3インチ平型と2インチ曲面ロールロックディスクが含まれており、価格は$23.97から。
手研磨には、研磨ブロックとスポンジ付き65点セットのサンドペーパーアソートキットが、シート、ブロック、スポンジをセットにしており、平坦なパネルと成形されたプロファイルの両方の作業に適しています。
作業を始める前に、以下の点を確認してください。
- 材料とその状態を確認してください。 むき出しの金属、木材、石材、コーティング、複合材のそれぞれに最適な粒度は異なります。
- 湿式または乾式での使用と、想定される圧力を設定してください。 どちらも粒度の摩耗速度に影響します。
- ワークに適した粒度を選んでください。 硬度表よりも、被削材の特性の方が重要な判断基準となります。
- 同じ材料の端材でテストしてください。 ワークに本格的に取りかかる前に、傷のパターンと目詰まり具合を比較してください。
- 最初の作業に入る前に、粉塵対策を確認してください。 複合材、コーティング、エンジニアリングストーンは、被削材に含まれる化学物質を空気中に放出します。
この確認作業はわずか1分ででき、最も一般的な購入ミスを防げます。硬さだけで選んだ鋭い粒度のシートが、本来想定されていない作業の途中で摩耗してしまうのです。
EZARC Toolsでは、剥離ディスクやフラップディスクから、除去およびブレンディング工程から手研磨仕上げまでのサンドペーパーアソートメントに至るまで、この一連の工程に必要な形式を取り揃えています。研磨材を材料、圧力、目標とする仕上げ、ワークから発生する粉塵に合わせて選び、硬度の順位は判断の決め手ではなく、迷ったときの参考にしてください。EZARC Toolsでラインナップをご覧ください。